+86-536-7951951


Produzione individuale di componenti in ghisa: prezzi e condizioni nel 2026
2026-08-17
- Produzione individuale di componenti in ghisa: prezzi, termini e tecnologie nel 2026
- Qual è la produzione individuale di componenti in ghisa e la differenza rispetto alla produzione in serie?
- Dove viene utilizzata la produzione personalizzata: casi di settore ed esperienza dei leader di mercato
- Fattori di formazione dei prezzi nel 2026
- Come selezionare un fornitore: criteri E-E-A-T per gli acquisti industriali
- Confronto dei materiali: quale ghisa scegliere?
- Errori tipici quando si ordinano le fusioni
- Domande frequenti: domande frequenti sulla trasmissione personalizzata
- Conclusione e raccomandazioni per effettuare un ordine
Produzione individuale di componenti in ghisa: prezzi, termini e tecnologie nel 2026
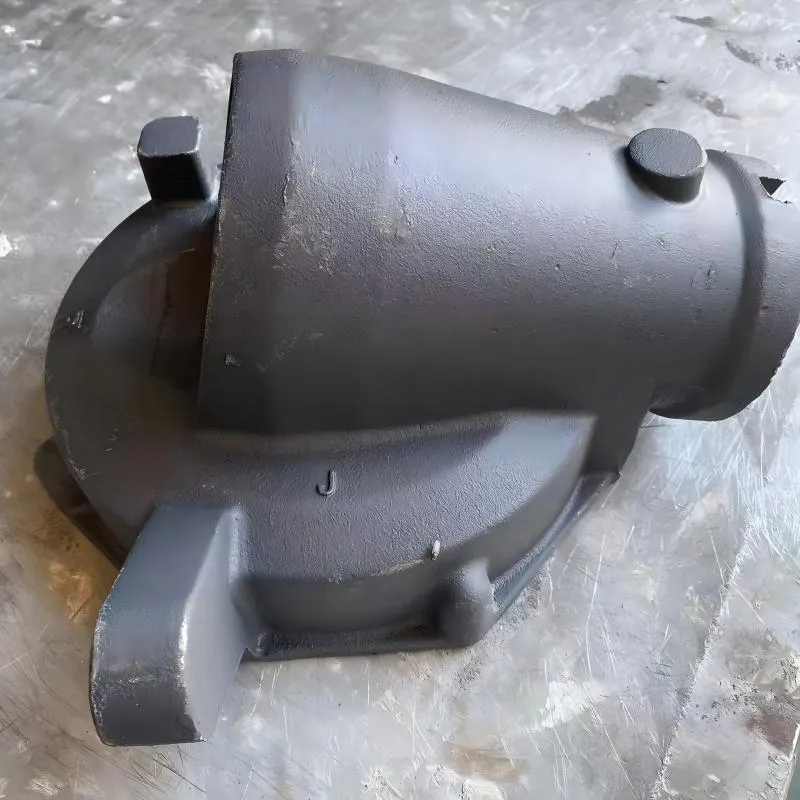
Produzione individuale di componenti in ghisanel 2026 è un processo di fusione ad alta tecnologia secondo i disegni del cliente, che consente di ottenere parti di forme geometriche complesse con proprietà meccaniche specificate. A differenza della produzione in serie, questo approccio offre flessibilità nella scelta dei gradi di ghisa (MF, HF, CC), precisione dimensionale fino a ISO 8062 CT7-CT9 e adattamento a condizioni operative specifiche: carichi elevati, usura abrasiva o cicli termici. Per le imprese industriali, il valore chiave risiede nella riduzione della dipendenza dalle soluzioni di catalogo standard e nell’ottimizzazione delle catene di fornitura.
Il costo di produzione varia da 150 a 450 rubli per chilogrammo di prodotto finito, a seconda della complessità del modello, della tiratura e del metodo di stampaggio scelto. Il tempo di consegna per gli ordini di lotti pilota è di 14-25 giorni lavorativi, compreso lo sviluppo della documentazione di progettazione e la produzione delle apparecchiature. Questa recensione esamina in dettaglio gli aspetti economici e tecnici dell'ordinazione di prodotti di fonderia nelle attuali condizioni di mercato, aiutando ingegneri e acquirenti a evitare errori comuni nella scelta di un appaltatore.
Qual è la produzione individuale di componenti in ghisa e la differenza rispetto alla produzione in serie?
Sotto il termineproduzione individuale di componenti in ghisasi riferisce al ciclo di creazione di prodotti metallici di natura singola o su piccola scala, dove ogni lotto o anche una singola parte viene realizzata secondo le specifiche esigenze tecniche del cliente. Nel 2026 questo segmento di mercato ha subito una significativa trasformazione dovuta all'introduzione di tecnologie additive nella realizzazione di modelli di fonderia e nell'automazione del controllo qualità.
La principale differenza rispetto alla produzione di massa risiede nell’economia del processo. Con la fusione di massa, i costi principali vengono ammortizzati su milioni di unità, mantenendo il costo per pezzo estremamente basso ma richiedendo un enorme investimento iniziale in attrezzature permanenti. Un ordine individuale, invece, comporta:
- Produzione di attrezzature temporanee o permanenti per un disegno specifico.
- Regolazione flessibile delle composizioni chimiche delle leghe (modifica).
- Non è necessario acquistare merce in eccesso (logistica Just-in-Time).
- Possibilità di apportare modifiche ingegneristiche tra lotti.
Per il settore B2B, ciò significa passare da una strategia “compra ciò che hai” a una strategia “fai ciò di cui hai bisogno”. Ciò è particolarmente vero per l’ingegneria meccanica, l’energia e le attrezzature pesanti, dove il guasto di un componente standard può portare a tempi di inattività della linea che costano milioni di rubli.
Principali processi tecnologici del 2026
La moderna produzione in fonderia utilizza diversi metodi di base, la cui scelta influisce direttamente sul prezzo finale e sulla qualità della superficie:
- Colata in stampi di argilla e sabbia (impasto di sabbia verde).Il metodo più conveniente per pezzi di grandi dimensioni (da 50 kg). Fornisce una buona permeabilità ai gas, ma richiede una successiva lavorazione meccanica a causa della rugosità superficiale Ra 12,5–25.
- Fusione utilizzando modelli di burnout (processo V).Utilizzato per lotti medi. Permette di ottenere una superficie più pulita e una maggiore precisione, riducendo il volume dei trucioli durante le successive operazioni di tornitura o fresatura.
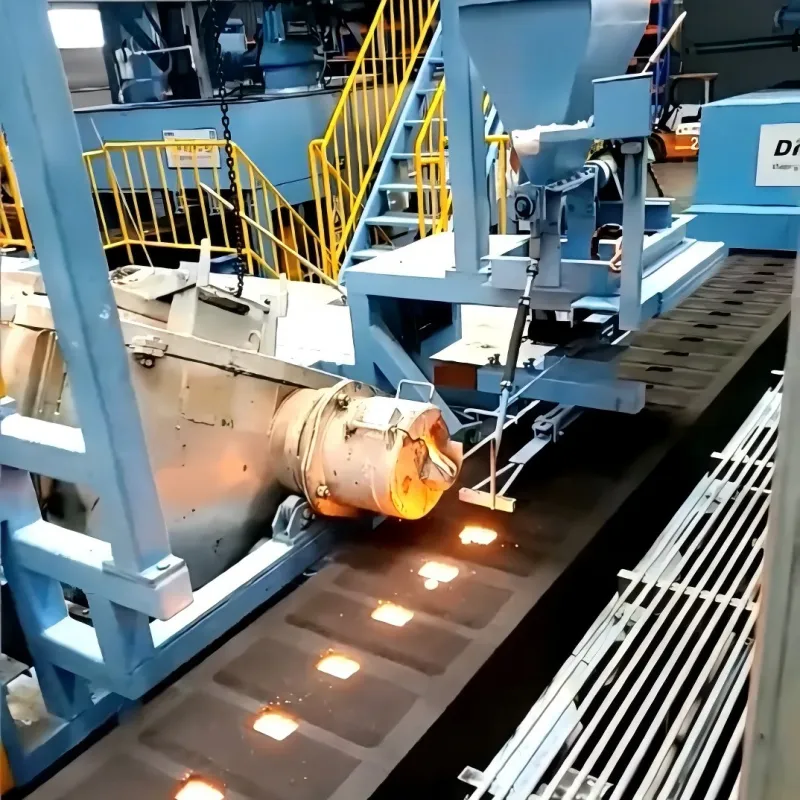
- Colata in miscele autoindurenti laminate a freddo (HKS/No-Bake).Standard per parti critiche con configurazioni complesse. Fornisce elevata stabilità dimensionale e sollecitazioni di fusione minime, che sono fondamentali per gli alloggiamenti di pompe e riduttori.
- Colata centrifuga.Utilizzato esclusivamente per tubi, manicotti e boccole. La struttura metallica risulta non porosa e omogenea, il che aumenta la pressione del mezzo mantenuto a 16–25 MPa.
Dove viene utilizzata la produzione personalizzata: casi di settore ed esperienza dei leader di mercato
Richiesta diproduzione individuale di componenti in ghisaformato da vari settori industriali. Comprendere le specifiche dell'applicazione aiuta a formulare correttamente i requisiti tecnici (TOR) e a scegliere la qualità ottimale del materiale. Un esempio lampante dell’integrazione riuscita delle tecnologie ad alta fusione nella produzione specializzata è l’esperienza dell’aziendaShandong Jiasheng Machinery Manufacturing Co., Ltd..
Situato a Weifang, nella provincia di Shandong, lo stabilimento si basa sull'esperienza di Weifang Jiasheng Co., Ltd. (dal 2009) e dimostra come la specializzazione nella ghisa duttile (DC/QT450-12) possa creare componenti ultra affidabili per sistemi critici. La base produttiva, che copre un'area di oltre 10.000 m², è dotata di avanzate linee di formatura automatiche Disa416 e Benchuan 418, nonché di sistemi intelligenti di preparazione dell'impasto. Il volume di produzione annuale di 11.000 tonnellate viene raggiunto grazie al rigoroso controllo di tutte le fasi: dalla fusione in forni elettrici a risparmio energetico alla verniciatura elettrostatica finale.
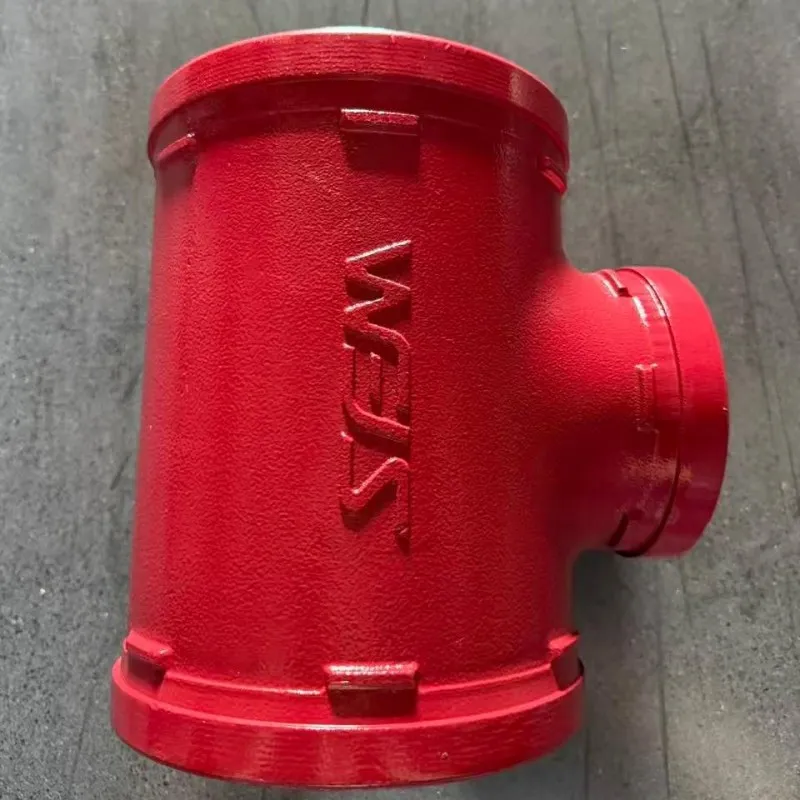
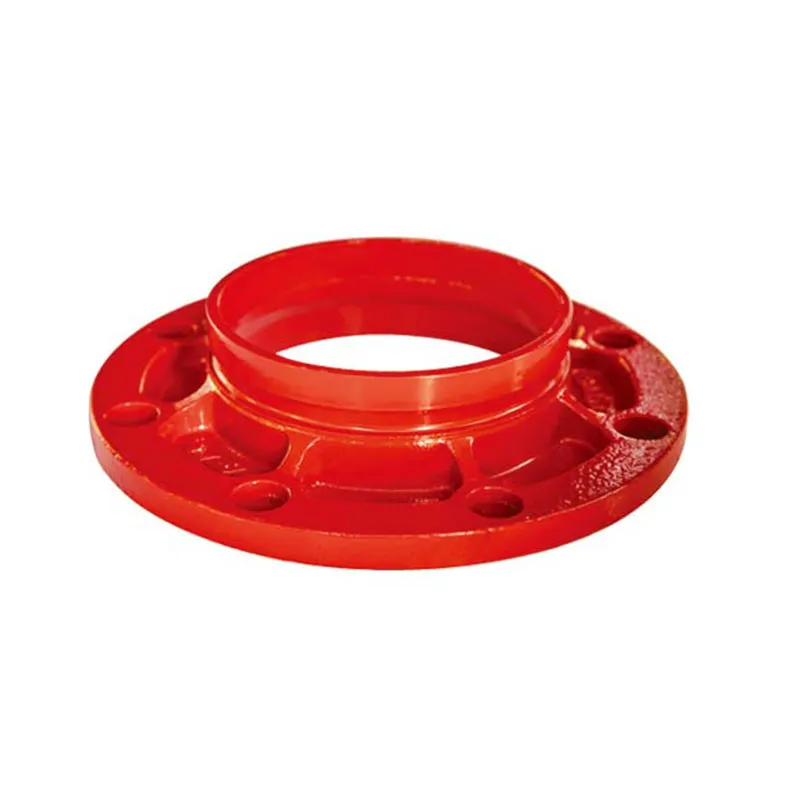
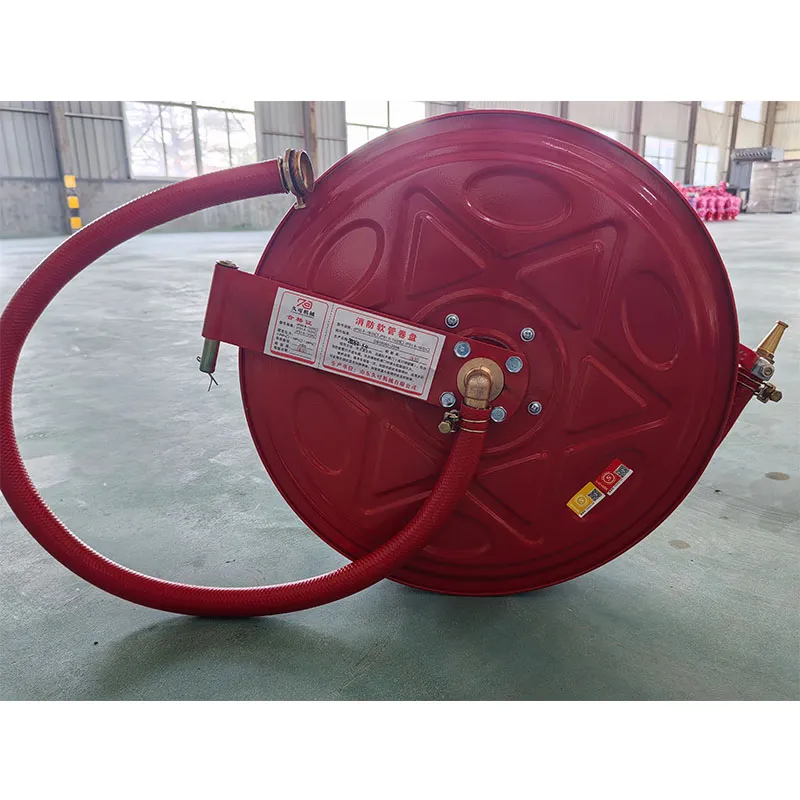
I prodotti Shandong Jiasheng, inclusi raccordi scanalati, sistemi sprinkler (ZSFY, ZSTMB-T80, ESFR) e idranti antincendio, funzionano sotto una pressione fino a 2,5 MPa. Il successo dell'azienda è dovuto non solo alla presenza dei certificati CCCF e al rispetto degli standard GB5135.11, ma anche alla capacità di adattare i parametri di fusione a severi requisiti di tenuta e resistenza alle vibrazioni. L'uso di guarnizioni in gomma EPDM e elementi di fissaggio di grado 8.8 in combinazione con una fusione del corpo di alta qualità dimostra quanto sia importante un approccio integrato alla produzione di componenti in ghisa per sistemi di approvvigionamento idrico e antincendio.
Costruzione di energia e turbine
La resistenza alla temperatura e lo smorzamento delle vibrazioni sono fondamentali in questo settore. Gli involucri delle turbine, i supporti del generatore e le piastre di fondazione in ghisa sono realizzati in ghisa grigia SCh20–SCh25. Esempio: sostituzione di un corpo pompa usurato per una centrale elettrica in una centrale termoelettrica. La parte standard non è adatta a causa dei parametri di flusso modificati dopo l'aggiornamento dell'unità. La fusione personalizzata ha permesso di modificare la geometria del percorso del flusso, aumentando l'efficienza della pompa del 3,5% a una temperatura del fluido di lavoro fino a 120°C.
Miniere e metallurgia
I principali nemici qui sono l'usura abrasiva e i carichi d'urto. Vengono utilizzate ghise ad alto contenuto di cromo o ghisa con grafite nodulare (VCh50, VCh60). Compito tipico: realizzare un battitore per frantoio o un rivestimento per mulino. La durata della parte standard era di 400 ore. Dopo una progettazione personalizzata con aumento dello spessore delle pareti nelle aree di massima usura e legatura con cromo (fino all'1,5%), la durata utile dell'unità è aumentata a 650 ore, riducendo i tempi di fermo per le riparazioni del 20%.
Costruzione di macchine utensili e robotica
I letti delle macchine CNC e le basi dei bracci robotici richiedono un materiale con un elevato coefficiente di attrito interno (smorzamento). In questo caso è indispensabile la ghisa grigia SCh15–SCh20. La produzione personalizzata consente la creazione di complessi canali interni per il raffreddamento dei mandrini o il passaggio dei cavi direttamente nel corpo della fusione, cosa non possibile con una struttura in acciaio saldato.
Fattori di formazione dei prezzi nel 2026
Costoproduzione individuale di componenti in ghisanon è una funzione lineare del peso. Nel 2026, i prezzi sono costituiti dai seguenti componenti, ciascuno dei quali è soggetto a ottimizzazione:
| Parametro | Impatto sui costi | Il commento dell'ingegnere |
|---|---|---|
| Peso di lancio | Moltiplicatore di base | Più piccola è la parte, maggiore è il prezzo al kg a causa dei costi fissi di fusione e formatura. |
| Fattore di difficoltà | +15%...+60% | Presenza di pareti sottili (< 5 mm), cavità interne, fori filettati nella fusione. |
| Precisione secondo GOST/ISO | +10%...+30% | Il passaggio dalla classe di precisione CT12 alla classe CT8 raddoppia il costo delle attrezzature e dell'ispezione. |
| Dimensione del lotto | Inversamente proporzionale | Lotto 10 pezzi. costerà 2-3 volte di più per unità rispetto a un lotto di 1000 pezzi. |
| Post-elaborazione | +20%...+50% | Trattamenti termici (ricottura, tempra), burattatura, verniciatura, lavorazione meccanica. |
Cosa si nasconde nel preventivo?
Spesso i clienti prestano attenzione solo al prezzo del metallo, dimenticandosi del costo del modello. La produzione personalizzata utilizza spesso la stampa 3D di stampi in sabbia o modelli a cera persa, eliminando il costo di costose attrezzature in metallo per i primi campioni. Tuttavia, se la tiratura supera i 500 pezzi, la produzione di una piastra modello in alluminio o acciaio diventa economicamente giustificata, riducendo il costo di ciascuna unità del 15-20%.
Esempio di calcolo:Fusione “Carcassa riduttore”, peso 45 kg, materiale VCh40, lotto di 20 pz.
— Costo del metallo e della fusione: 180 rubli/kg.
— Produzione di un modello 3D per la fusione: RUB 25.000 (una tantum).
— Formatura e riempimento: 60 rubli/kg.
— Trattamento termico e pulizia: 40 rubli/kg.
Totale per unità: ~14.500 rubli. Quando il lotto aumenta a 100 pz. il prezzo scenderà a ~12.800 rubli a causa del deprezzamento del modello.
Come selezionare un fornitore: criteri E-E-A-T per gli acquisti industriali
Selezione di un appaltatore perproduzione individuale di componenti in ghisadovrebbe basarsi su un test di competenza tecnica e non solo sul prezzo. Nelle condizioni del 2026, il mercato è saturo di intermediari che non hanno una propria produzione. Per evitare rischi, utilizzare la seguente lista di controllo:
- Avere il nostro laboratorio.Il fornitore è obbligato a condurre analisi spettrali della fusione e prove meccaniche su campioni testimoni. Richiedi rapporti sui test di trazione e durezza (Brinell) per il tuo lotto.
- Parco attrezzature.Scopri quali metodi di stampaggio sono disponibili. La presenza di linee HWS, Disa o analogiche indica la possibilità di lavorare con elevata precisione. Non avere i propri forni (forni a induzione o cubilotto) è un campanello d'allarme.
- Dipartimento di ingegneria.La capacità del fornitore di condurre analisi DFM (Design for Manufacturing). Un buon ingegnere indicherà i punti in cui lo spessore della parete non è sufficiente per riempire lo stampo o suggerirà di aggiungere pendenze di colata dove non le hai previste.
- Elenco di referenze e certificazione.Richiedi esempi di parti simili. La presenza di certificati ISO 9001, ISO 14001 e approvazioni di settore (ad esempio, sicurezza antincendio o pressione) conferma la maturità dei processi. Ad esempio, i prodotti di produttori come Shandong Jiasheng vengono sottoposti a severi test di tipo nei centri nazionali di controllo qualità, che sono una garanzia di affidabilità per il consumatore finale.
Logistica e restrizioni all'esportazione
Quando si lavora con i produttori nel 2026, è importante considerare la logistica. I getti di ghisa hanno un peso specifico elevato, quindi il costo di consegna può arrivare fino al 15-20% del costo del carico. È ottimale scegliere un produttore con ragionevole accessibilità ai trasporti o collaborare con aziende che hanno stabilito canali di fornitura e supporto OEM. Verifica anche la disponibilità dei certificati di conformità (TR CU, GB, UL, ecc.) per i tuoi prodotti se sono soggetti a certificazione obbligatoria.
Confronto dei materiali: quale ghisa scegliere?
La scelta sbagliata della qualità della ghisa è la causa più comune di guasto prematuro di un componente. Di seguito è riportato un confronto tra i principali tipi di ghisa utilizzati nella produzione personalizzata.
| Grado di ghisa | Struttura della grafite | Resistenza alla trazione (MPa) | Applicazione principale | Lavorabilità |
|---|---|---|---|---|
| SCh15, SCh20 (Grigio) | Lamellare | 150-200 | Telai, alloggiamenti, coperture, dischi freno. | Eccellente |
| HF40, HF50 (ad alta resistenza) | Globulare | 400-500 | Alberi motore, ingranaggi, tubi a pressione, parti soggette a carichi d'urto, raccordi. | Buono (richiede strumenti di qualità) |
| KCH30-6 (Magico) | Traballante | 300 | Raccordi, ganci, alloggiamenti dell'asse posteriore, piccole parti di forma complessa. | bene |
| Antiattrito (ASF) | Lamellare + additivi | Dipende dalla base | Boccole di scorrimento, guide, cuscinetti. | Nella media |
Opinione tecnica:Non sempre vale la pena pagare più del dovuto per la ghisa ad alta resistenza. Se una parte è soggetta a compressione e vibrazioni (ad esempio il supporto di una macchina), la ghisa grigia SCH20 resisterà meglio grazie alle sue proprietà di smorzamento. L'HF ha un minore attrito interno, che può portare a risonanza in alcuni progetti. Tuttavia, per i sistemi pressurizzati (come nel caso dei prodotti estinguenti), VCh40-12 è l'unico standard di affidabilità.
Errori tipici quando si ordinano le fusioni
Un'analisi dei lotti difettosi negli ultimi 3 anni ha rivelato i seguenti errori di sistema da parte dei clienti:
- Ignorando il restringimento.Il disegno del pezzo viene effettuato senza tenere conto del ritiro della colata (per la ghisa 0,8–1,2%). Il modellista ingrandisce il modello, ma se il progettista non ha concordato le tolleranze, le dimensioni potrebbero “fluttuare via” dopo il trattamento termico.
- Raggi di raccordo insufficienti.Gli angoli acuti all'interno della fusione creano concentrazioni di stress e portano a crepe durante il raffreddamento. Il raggio minimo dovrebbe essere di almeno 3–5 mm.
- Indicazione errata dei luoghi delle riprese.Il cliente richiede una superficie ideale su cui si trovano i segni delle aste o del sistema di chiusura. È necessario determinare preventivamente le zone “non lavorative” per il posizionamento degli elementi del sistema di colata.
- Nessun requisito per i controlli non distruttivi (NDT).Per le parti critiche, assicurarsi di indicare la necessità di test a ultrasuoni (test a ultrasuoni) o rilevamento di difetti penetranti. L'aspetto esterno non garantisce l'assenza di lavelli interni.
Domande frequenti: domande frequenti sulla trasmissione personalizzata
D: A cosa serve la circolazione minima?produzione individuale di componenti in ghisa?
R: Tecnicamente è possibile produrre 1 pezzo. Tuttavia, è economicamente fattibile iniziare con 5-10 pezzi in modo da distribuire i costi di preproduzione e fusione. Per la stampa 3D di moduli il lotto minimo può essere uno solo.
D: È possibile ottenere subito un getto con la classe di precisione richiesta, senza lavorazioni meccaniche?
R: Sì, quando si utilizzano metodi CCS o fusione a cera persa, è possibile raggiungere le classi di precisione CT7-CT8. Tuttavia, le superfici funzionali (sedi dei cuscinetti, guarnizioni) richiedono ancora rettifica o tornitura per ottenere la rugosità Ra 1,6–3,2 richiesta.
D: Quanto tempo ci vuole per sviluppare un nuovo modello?
R: La creazione di un modello 3D e la stampa per la fusione richiedono 3-5 giorni. Produzione di un modello tradizionale in legno o alluminio - da 10 a 20 giorni. Il periodo totale per ricevere il primo campione (“primo chip”) è solitamente di 20–25 giorni.
D: La stagionalità influisce su prezzi e termini?
R: Sì. Durante i mesi estivi, la domanda di colata è tradizionalmente più elevata e l'efficienza delle linee di formatura può essere ridotta a causa delle condizioni di temperatura di essiccazione della sabbia. Pianifica ordini di grandi dimensioni per il primo e il quarto trimestre.
Conclusione e raccomandazioni per effettuare un ordine
Produzione individuale di componenti in ghisanel 2026: non si tratta solo di un acquisto di metallo, ma di una partnership ingegneristica. Il successo del progetto dipende dalla qualità dei dati iniziali (modelli 3D STEP/IGES, specifiche chiare) e dalla scelta della tecnologia adeguata allo scopo del pezzo. Il risparmio nella fase di progettazione del modello o nel controllo di qualità delle materie prime porta inevitabilmente ad un aumento dei costi nella fase di funzionamento dell'attrezzatura.
Per ridurre i rischi consigliamo:
- Ordina un lotto di prova prima di lanciare la serie.
- Richiedere la fornitura di un'analisi chimica di ogni calore.
- Utilizzare un unico fornitore per assemblaggi complessi per evitare problemi con l'assemblaggio di parti diverse.
- Prestare attenzione alla presenza di linee automatizzate e sistemi di controllo ambientale presso il produttore (ISO 14001), che indica la stabilità della qualità.
Se è necessario calcolare il costo delle fusioni in base ai disegni, analizzare la possibilità di fusione o selezionare un analogo di una parte importata, i nostri ingegneri sono pronti a condurre un audit gratuito della documentazione tecnica.
Pronto a discutere del tuo progetto?
Invia disegni o modello 3D per una stima preliminare di costi e tempi. Forniamo un ciclo completo: dalla modellazione alla consegna dei pezzi finiti.
→Ricevi un'offerta commerciale e una consulenza tecnica